

Hvordan velge ANSI/ISO-innsatser for dreiing av aluminium: en praktisk veiledning
Sep 08, 2026
Dreiebenken din er satt opp for en morgenkjøring med 6061-T6 aluminiumsbeslag, og tegningen krever en 0,8 µm Ra overflatefinish. Innsatsen som fortsatt sitter i holderen fungerte fint på forrige ukes ståljobb, og den vil svikte deg i dag. Aluminium er mykt, klebrig og tilbøyelig til å sveises på skjærekanten, så en geometri designet for stål produserer revne overflater, oppbygd kant og bortkastet materiale. Svaret er å velge en innsats laget for ikke-jernholdig dreiing, og ANSI/ISO-betegnelsessystemet gir deg det nøyaktige vokabularet for å gjøre det med selvtillit.
Hvordan lese ANSI/ISO-innleggsbetegnelser
ISO 1832-betegnelsessystemet, tatt i bruk i Nord-Amerika som ANSI B212.4, beskriver en innsatss form, klaringsvinkel, toleranse og dimensjoner i en kompakt streng med bokstaver og tall. Det første tegnet definerer formen, det andre klaringsvinkelen, det tredje toleranseklassen, det fjerde sponbryteren og hullstilen, og det femte til det sjuende tegnet definerer den innskrevne sirkelen, tykkelsen og neseradiusen.
| Posisjon | Hva den definerer | Aluminiumsvennlig verdi |
|---|---|---|
| 1 | Sett inn form | C (80° diamant), D (55° diamant), T (60° trekant) |
| 2 | Klaringsvinkel | C (7°) |
| 3 | Toleranse | G (bakkesider) |
| 4 | Hull og sponknekker | T (forsenket hull), aluminiumsspesifikk sponknekker |
| 5 | Påskrevet sirkelstørrelse | Vanlige størrelser: 09 (9,52 mm), 12 (12,7 mm) |
For aluminium betyr den tredje posisjonen mer enn de fleste maskinister forventer. Et G-toleranseskjær er slipt på hver side, noe som gir en skarp og konsistent skjærekant. Støpte innsatser med M- eller U-toleranse har en sterkere, men mattere kant beregnet for stål og støpejern. På aluminium skyver en støpt kant materialet, genererer varme og skaper oppbygd kant. Slipte innsatser koster litt mer, men de er forskjellen mellom en ren 0,4 µm finish og en revet 3,2 µm overflate.
Hvorfor aluminiumsdreiing krever forskjellig geometri
Aluminiums lave smeltepunkt, høye duktilitet og tendens til kaldsveising gjør det til et av de mest tilgivende og likevel frustrerende materialene å snu. Den tilgivende delen er hastigheten: aluminium kan kuttes med 400 til 600 m/min med ubelagt karbid, langt over typiske stålhastigheter, og kuttekreftene holder seg lave. Den frustrerende delen er bygget opp kant. Ved lave hastigheter eller med matt kant sveises aluminium til innsatsen. Sveisen vokser, og neste pass river overflaten av arbeidsstykket.
En positiv skråvinkel endrer kuttemekanikken. Positiv rivegeometri skjærer bort det myke aluminiumet i stedet for å pløye det, noe som reduserer skjærekraft og varme. Dette er grunnen til at de mest pålitelige aluminiumsskjærene har positiv geometri: CCGT, DCGT og TCGT er alle avhengige av bakkekanter med høy positiv rake. Den polerte rakefjesen er like viktig. En speilglat toppoverflate reduserer friksjon, bryter vedheft og holder skjæresonen ren.
Velge riktig innsatsgeometri
Fire geometrier dekker nesten alle aluminiumsdreieoperasjoner. Valget avhenger av formen på delfunksjonen du trenger å nå og styrken som kreves i skjærekanten.
| Sett inn type | Vinkel | Typisk bruk |
|---|---|---|
| CCGT | 80° diamant | Rundvending, grunne kutt, god kantstyrke |
| DCGT | 55° diamant | Etterbehandling, små diametre, gjenger |
| TCGT | 60° trekant | Generell dreiing, høyere matehastigheter, tyngre smuss |
| VBGT | 35° diamant | Kopivending, smale spor, vanskelig tilgjengelige funksjoner |
Start med en CCGT- eller TCGT-geometri for generelt arbeid. C-formen balanserer kantstyrke og arbeidsstykketilgang, mens T-formen er sterkere og aksepterer en tyngre mating. For etterbehandling skjærer en DCGT med en liten neseradius rundt 0,2 mm en renere profil med mindre vibrasjoner. Uansett hvilken form du velger, bekreft at innsatsen har en G-toleranse, en polert rakeflate og en sponknekker designet for aluminium hvis leverandøren tilbyr en.
Hastigheter, matinger og skjærepraksis
Aluminiums bearbeidbarhet tillater aggressive parametere, men skjærgeometrien setter fortsatt grensen. Med ubestrøket karbid og flomkjølevæske kan en 6061-T6 stang kjøre med 450 til 600 m/min kuttehastighet, 0,15 til 0,25 mm/omdreiningsmating og 1 til 3 mm skjæredybde for grovbearbeiding. For etterbehandling, øk hastigheten til 600 til 800 m/min, slipp matingen til 0,05 til 0,10 mm/omdreininger og bruk en dybde på 0,2 til 0,5 mm.
| Drift | Hastighet (m/min) | Mating (mm/omdreininger) | Kuttdybde (mm) | Forventet Ra (µm) |
|---|---|---|---|---|
| Grovarbeiding | 450–600 | 0,15–0,25 | 1,0–3,0 | 1,6–3,2 |
| Etterbehandling | 600–800 | 0,05–0,10 | 0,2–0,5 | 0,4–0,8 |
| PCD etterbehandling | 800–1500 | 0,05–0,15 | 0,2–1,0 | 0,2–0,4 |
Bruk sjenerøs flomkjølevæske med et smøreevneforbedrende tilsetningsstoff hvis maskinen har det; en halvsyntetisk konsentrasjon på 8 til 10 % fungerer bra. Når flomkjølevæske ikke er tilgjengelig, hindrer luftblåsing spon fra å skjære seg om. Tørrskjæring av aluminium er mulig ved høye hastigheter, men en polert rakeflate er avgjørende for å forhindre vedheft. Hold skjærehastigheten over 250 m/min når det er mulig; under det kommer oppbygd kant tilbake selv med god geometri.
Hvordan innsatskvalitet vises i ferdige produkter
Koblingen mellom en velvalgt innsats og en kvalitetsbearbeidet del kommer ned til overflateintegritet, dimensjonsstabilitet og repeterbarhet. En dreid aluminiumsdel med en ru eller utsmurt overflate forteller deg at skjærekanten svikter, og når kanten svikter, følger dimensjonsavdrift. Hvis den delen må passe sammen med andre, en hengselspinne i boringen eller en låsemekanisme i huset, viser resultatet seg som binding, lekkasjer eller for tidlig slitasje.
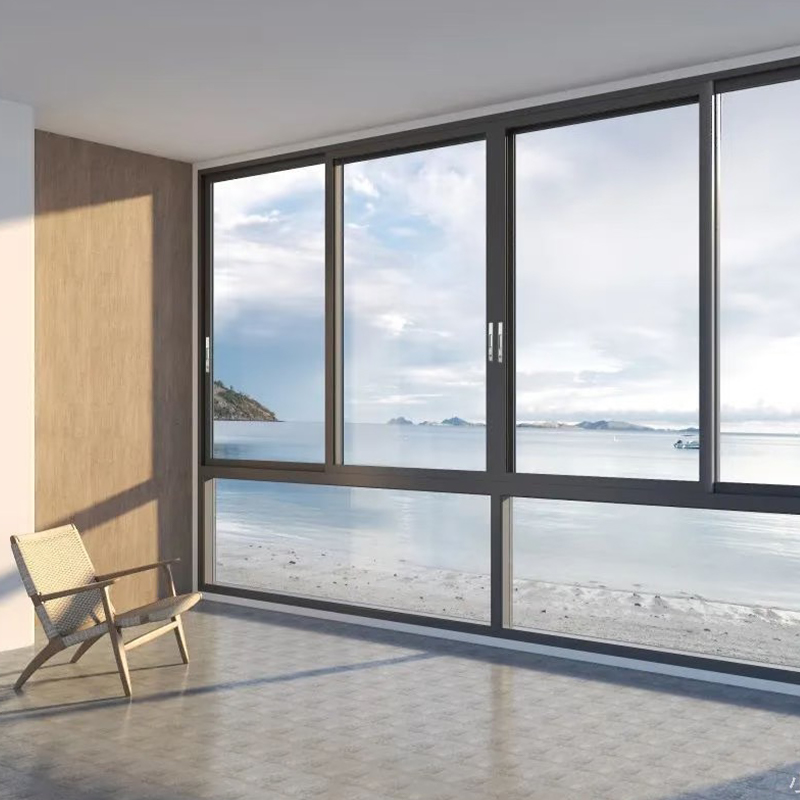
I byggevarer får disse små delene de store sammenstillingene til å fungere. Den jevne driften av et skyvevindu avhenger av ruller og låsekomponenter som er maskinert til stramme toleranser; dårlig finish betyr her et vindu som skrangler eller nekter å gli.
 Venstre-høyre skyve aluminiumsvindu med doble sporruller Dette skyvevinduet bruker presisjonsbearbeidede ruller og flerpunktslåser, og adresserer artikkelens poeng om små deler som bestemmer jevn drift. Det tosporede rustfrie stålsystemet og EPDM-tetningene lover pålitelig ytelse med lite vedlikehold. Se produkt →
Casement dører er ikke annerledes. Deres dreiehengsler og flerpunktslåser inkluderer dreide komponenter, og forskjellen mellom en dør som lukkes med et mykt klikk og en som må tvinges, bestemmes av finishen og toleransen til disse delene.
 Aluminiumskassedør med flerpunktslås Vinduedørens kraftige hengsler og flerpunktslåser fremhever viktigheten av toleranse for dreide komponenter, som nevnt i forrige avsnitt. Den tilbyr sikker, skranglefri lukking med kontinuerlige EPDM-pakninger for isolasjon og værbestandighet. Se produkt →
Samlede gardinveggsystemer er avhengige av maskinerte koblinger, braketter og festemidler satt sammen til tette nominelle dimensjoner. En dreiet del utenfor toleranse kan la et panel sitte en millimeter stolt og skape en luft- eller vannlekkasjebane over fasaden.
 Unitisert aluminiumsgardinvegg for høyhusfasader Dette fabrikkmonterte gardinveggsystemet er avhengig av nøyaktig maskinerte koblinger og braketter, som matcher artikkelens diskusjon om toleranse i fasademontasjer. Dens enhetlige konstruksjon gir raskere installasjon og sikrer konsistent forsegling på tvers av store prosjekter. Se produkt →
Med tusenvis av slike komponenter som kreves per prosjekt, blir til og med en skraprate på 1 % et kostbart problem. Det er derfor maskinverksteder som leverer vinduer og dører i aluminium bytt til dedikerte aluminiumsinnsatser i stedet for å nøye seg med stålverktøy. Den samme disiplinen gjelder for alle som dreier aluminium internt: les ANSI/ISO-koden, legg inn en slipt og polert positiv riveinnsats, og kontroller overflatefinishen ved starten av batchen. Hvis du ser flekker, fikser verktøyet før du justerer hastigheten. Alle som spesifiserer vindussystemer vil finne relatert veiledning i vår skyvevindu kjøpe- og monteringsveiledning .
En enkel sjekkliste for kjøp av innlegg
Når du åpner en verktøykatalog, hold denne listen foran deg:
- Bekreft at formen, den påskrevne sirkelstørrelsen og tykkelsen samsvarer med holderlommen.
- Krever en G-toleranseklasse for en slipt, skarp skjærekant.
- Se etter et polert rake ansikt; hopp over belagte stålorienterte innsatser.
- Velg positiv rakegeometri og kjør hastigheten over 250 m/min.
- Test en innsats på en faktisk del før du kjøper en stor boks.
ANSI/ISO-koden forteller deg nøyaktig hva som er i esken. Noen få minutter med verifisering ved maskinen forteller deg om den spesifikasjonen passer til applikasjonen din. For dreiing av aluminium er skarpe, polerte innsatser med positiv rake ikke omsettelige; alt annet er en variabel du kan justere.
- Mobil
- Produkter
- Vinduserie i aluminium
- Dørserie av aluminium
- Solromsserie i aluminium
- Soltak i aluminium
- Aluminiumsventilserie
- Rekkverksserie i aluminium
- Gardinvegg i aluminium
- Aluminiumspanel
- Hjelpematerialer for dør, vindu og gardinvegg i aluminium
- Kontakt oss
-
-
+86-137 5720 8001

-
[email protected]

-
Rom 102, Building 7, No. 399 Shushan Road, Hudong Street, Wuxing District, Huzhou City, Zhejiang-provinsen, Kina

-